以下是:甘肃省文库道路隔离栏杆钢管厂家的产品参数
产品参数 产品价格 99999 发货期限 可运输 供货总量 999999 运费说明 3-5 材质 不锈钢 品牌 正久 产地 山东 范围 文库道路隔离栏杆钢管供应范围覆盖甘肃省 兰州市、嘉峪关市、武威市、酒泉市、陇南市、合作市、临夏市、定西市、庆阳市、平凉市、张掖市、天水市、白银市、金昌市等区域。 【正久】为您提供定西不锈钢复合管护栏厂家质量过硬、白银不锈钢复合管护栏正规厂家、张掖不锈钢复合管护栏专注生产制造多年、临夏不锈钢复合管护栏订制批发、酒泉不锈钢复合管护栏技术先进等多元产品与服务。在甘肃省本地采买文库道路隔离栏杆钢管厂家到正久金属制品(甘肃省分公司),无论您是个人用户还是企业采购,我们都将竭诚为您服务。品质保证,价格优惠,厂家直销,欢迎有需要的客户来电。联系人:王经理-【18552715028】。 甘肃省 2022年,甘肃省实现地区生产总值11201.6亿元,其中,产业增加值1515.3亿元,第二产业增加值3945.0亿元,第三产业增加值5741.3亿元。按常住人口计算,全年人均地区生产总值44968元。
无需长篇大论,观看文库道路隔离栏杆钢管厂家视频,让你瞬间爱上我们的产品。以下是:甘肃文库道路隔离栏杆钢管厂家的图文介绍甘肃正久金属制品有限公司集【不锈钢复合管护栏】开发、生产、销售、服务于一体,拥有雄厚的技术力量,高精度的大型加工设备,严格的检测手段,科学的质量管理体系,作风严谨、技术精良的研发人员。生产系列【不锈钢复合管护栏】效率高、成本低。
高频焊管生产工艺流程主要取决于产品品种,从原料到成品需要经过一系列工序,完成这些工艺过程需要相应的各种机械设备和焊接、电气控制、检测装置,这些设备和装置按照不同的工艺流程要求有多种合理布置,高频焊管典型流程:开卷―带钢矫平―头尾剪切―带钢对焊―活套储料―成型―焊接―毛刺―定径―探伤―飞切―初检―钢管矫直―管段加工―水压试验―探伤检测―打印和涂层―成品。
高频焊 是用流经工件连续接触面的高频电流所产生的电阻热加热并在施加顶锻力的情况下,使工件金属间实现相互接连的一类焊接方法。它类似与普通电阻焊,但存在着许多重要的差别。
高频焊用于碳钢焊管生产已经有40多年的历史。高频焊接具有较大的电源功率,对不同材质、口径和壁厚的钢管都能达到较高的焊接速度(比氩弧焊的焊接速度高出l0倍以上)。因此,高频焊接生产一般用途的钢管具有较高的生产率因为高频焊接速度高,给焊管内毛刺的去除带来困难,这也是目前高频焊钢管尚不能为化工、核工业所接受的原因之一。从焊接材质看,高频焊可以焊接各种类型的钢管。同时,新钢种的开发和成型焊接方法的进步
钢管生产过程中重要环节
1.在高频焊管生产过程中 ,如何确保产品质量符合技术标准的要求和顾客的需要 ,则要对钢管生产过程中影响产品质量的因素进行分析。通过对本公司 Φ76mm高频焊接钢管机组某月份不合格品的统计 ,认为在生产过程中影响钢管产品质量的要素有原材料、焊接工艺、轧辊调节、轧辊材质、设备故障、生产环境及其它原因等七个方面。其中原材料占 32 .44% ,焊接工艺占 24 .85 % ,轧辊调节占 22 .72 % ,三者相加占 80 .01 % ,是主要环节。而轧辊材质、设备故障、生产环境及其它原因等四个方面的要素 ,对钢管产品质量的影响占19.99% ,属相对次要环节。因此 ,在钢管生产过程中 ,应对原材料、焊接工艺和轧辊调节三个环节进行重点控制。
2 原材料对钢管焊接质量的影响 影响原材料质量的因素主要有钢带力学性能不稳定、钢带的表面缺陷及几何尺寸偏差大等三个方面 ,因此 ,应从这三个方面进行重点控制。
1)钢带的力学性能对钢管质量的影响焊接钢管常用的钢种为碳素结构钢 ,主要的牌号有 Q195、Q215、Q235 SPCC SS400 SPHC等多种 。钢带屈服点和抗拉强度过高 ,将造成钢带的成型困难 ,特别是管壁较厚时 ,材料的回弹力大 ,钢管在焊接时存在较大的变形应力 ,焊缝容易产生裂缝。当钢带的抗拉强度超过 635 MPa、伸长率低于 10 %时 ,钢带在焊接过程中焊缝易产生崩裂。当抗拉强度低于 30 0MPa时 ,钢带在成型过程中由于材质偏软 ,表面容易起。可见 ,材料的力学性能对钢管的质量影响很大 ,应从材料强度方面对钢管质量进行有效地控制。
2)钢带表面缺陷对钢管质量的影响钢带表面缺陷常见的有镰刀弯、波浪形、纵剪啃边等几种 ,镰刀弯和波浪形一般出现在冷轧钢带轧制过程中 ,是由压下量控制不当造成的。在钢管成型过程中 ,镰刀弯和波浪形会引起带钢的跑偏或翻转 ,容易使钢管焊缝产生搭焊 ,影响钢管的质量。钢带的啃边 (即钢带边缘呈现锯齿状凹凸不平的现象 ) ,一般出现在纵剪带上 ,产生原因是纵剪机圆盘刀刃磨钝或不锋利造成的。由于钢带的啃边 ,时时出现局部缺肉 ,使钢带在焊接时易产生裂纹、裂缝而影响焊缝质量的稳定性。
3)钢带几何尺寸对钢管质量的影响当钢带的宽度小于允许偏差时 ,焊接钢管时的挤压力减小 ,使得钢管焊缝处焊接不牢固 ,出现裂缝或是开口管 ;当钢带的宽度大于允许偏差时 ,焊接钢管时的挤压力增加 ,在钢管焊缝处出现尖嘴、搭焊或毛刺等焊接缺陷。所以 ,钢带宽度的波动 ,不但影响了钢管外径的精度 ,而且严重影响了钢管的表面质量。对要求同一断面壁厚差不超过规定值的钢管 ,即要求壁厚均匀程度高的钢管 ,钢带厚度的波动 ,会将同一卷钢带厚度差超出的允许值转移到成品钢管的壁厚差 ,使大批钢管厚度超出允许偏差而判废。厚度的波动不仅影响成品钢管的厚度精度 ,同时 ,由于钢带的厚薄不一 ,使钢管在焊接时 ,挤压力和焊接温度不稳定 ,造成了钢管焊接时焊缝质量不稳定。此外 ,由于钢材内部存在着夹层、杂质、沙眼等材料缺陷 ,也是影响钢管质量的一个重要因素。因此 ,在钢带焊接前 ,要检查每卷钢带的表面质量和几何尺寸 ,对钢带质量不符合标准要求的 ,不要进行生产 ,以免造成不必要的损失。
3 高频焊接对钢管质量的影响 在钢管高频焊接过程中 ,焊接工艺及工艺参数的控制、感应圈和阻抗器位置的放置等对钢管焊缝的焊接质量影响很大。
1) 钢管焊缝间隙的控制钢带进入焊管机组经成型辊成型、导向辊定向后 ,形成有开口间隙的圆形钢管管坯 ,调整挤压辊的挤压量 ,使得焊缝间隙控制在 1~ 3mm,并使焊口两端保持齐平。焊缝间隙控制得过大 ,会使焊缝焊接不良而产生未熔合或开裂 ;焊缝间隙控制得过小 ,由于热量过大 ,造成焊缝烧损 ,熔化金属飞溅 ,影响焊缝的焊接质量。
2) 高频感应圈位置的调控感应圈应放置在与钢管同一中心线上 ,感应圈前端距挤压辊中心线的距离 ,在不烧损挤压辊的前提下 ,应视钢管的规格而尽量接近。若感应圈距挤压辊较远时 ,有效加热时间较长 ,热影响区宽 ,使得钢管焊缝的强度下降或未焊透 ;反之感应圈易烧毁挤压辊。
3) 阻抗器位置的调控阻抗器是一个或一组焊管专用磁棒 ,阻抗器的截面积通常应不小于钢管内径截面积的 70 % ,其作用是使感应圈、管坯焊缝边缘与磁棒形成一个电磁感应回路 ,产生邻近效应 ,涡流热量集中在管坯焊缝边缘附近 ,使管坯边缘加热到焊接温度。阻抗器应放置在 V形区加热段 ,且前端在挤压辊中心位置处 ,使其中心线与管筒中心线一致。如阻抗器位置放置的不好 ,影响焊管的焊接速度和焊接质量 ,使钢管产生裂纹。
4)高频焊接工艺参数--输入热量的控制高频电源输入给钢管焊缝部位的热量称为输入热量。将电能转换成热能时 ,其输入热量的公式为 :
Q=KI2 Rt (1)
式中 Q-输入管坯的热量 ;K-能量转换效率 ; I-焊接电流 ;R-回路阻抗 ; t-加热时间。
加热时间 :t=Lv (2)
式中 L-感应圈或电极头前端至挤压辊的中心距 ;v-焊接速度。
当高频输入的热量不足且焊接速度过快时 ,使得被加热的管体边缘达不到焊接的温度 ,钢铁仍保持其固态组织而焊接不上 ,形成了未熔合或未焊透的裂纹 ;当高频输入热量过大且焊接速度过慢时 ,使得被加热的管体边缘超过了焊接温度 ,容易产生过热甚至过烧 ,使焊缝击穿 ,造成金属飞溅而形成缩孔。从公式 (1)、(2)中可知 ,可以通过调整高频焊接电流 (电压 )或调整焊接速度的方法 ,来控制高频输入热量的大小 ,从而使钢管的焊缝既要焊透又不焊穿 ,获得焊接质量优良的钢管
不锈钢复合管护栏厂家
4 轧辊调节对钢管质量的影响 从钢管废品因果分析图可看出 ,轧辊调节是属钢管的操作工艺。在生产过程中 ,轧辊损坏或磨损严重时 ,在机组上需要更换部分轧辊 ,或某个品种连续生产了足够的数量 ,需要更换整套的轧辊。这时都应对轧辊进行调节 ,以获得良好的钢管质量。如轧辊调节得不好 ,易造成钢管管缝的扭转、搭焊、边缘波浪、鼓包及管体表面有压痕或划伤 ,钢管椭圆度大等缺陷 ,因此 ,换辊时应掌握轧辊调节的技巧。
1 )更换钢管规格 ,一般都对整套轧辊进行更换。轧辊调节的方法是 :用钢丝从机组入口到出口拉一条中心线 ,进行调整 ,使各架孔型在一条中心线上 ,并使成型底线符合技术要求。更换轧辊规格后 ,首先对成型辊、导向辊、挤压辊、定径辊作一次的调节 ,然后重点对成型辊的封闭孔型、导向辊、挤压辊调节。
2 )导向辊的作用是控制钢管的管缝方向和管坯底线高度 ,缓解边缘延伸 ,控制管坯边缘回弹 ,保证管缝平直而不扭转进入挤压辊。如导向辊调节不好 ,在钢管的焊接过程中 ,易造成钢管管缝的扭转、搭焊、边缘波浪等焊接缺陷。
3 )挤压辊是焊管机组的关键设备 ,其作用是将边缘被加热到焊接温度的管体在挤压辊的挤压力作用下完成压力焊接。在生产过程中 ,要控制挤压辊开口角的大小。挤压力过小时 ,焊缝金属强度下降 ,受力后会产生开裂 ;挤压力过大时 ,降低焊接强度 ,而且使外毛刺量增加 ,易造成搭焊等焊接缺陷。
4 )在焊管机组慢速起动的过程中 ,应密切注意各部位轧辊的转动情况 ,随时调节轧辊 ,以确保焊管的焊接质量和工艺尺寸符合规定的要求。
不锈钢复合管护栏的焊接不锈钢复合管焊接难点是不锈钢复合管加热后一经熔化,就容易形成白口,不锈钢复合管一侧未熔化区形成白口层,容易产生焊接裂纹。另外,焊接区域中任何部位其温度超过850℃时,急冷后容易使不锈钢复合管返回白口铸铁组织。还有,由于碳钢热导率比不锈钢复合管大,线胀系数有较大的差别,从而引起焊接接头的盈利增大,也容易产生裂纹。不锈钢复合管与碳钢焊接的常用方法有:焊条电弧焊、氧-乙炔气焊、钎焊、CO2气体保护焊焊、真空扩散焊等。焊条电弧不锈钢复合管采用焊条电弧焊时,工艺技术与灰铸铁和不锈钢复合管电弧热焊和冷焊相似。工艺参数可根据不锈钢复合管与碳钢这两种母材的物理特性、化学成分、结构强度及使用要求等来确定。常用电弧焊的方法是电弧冷焊,在焊接过程中主要应把握好以下几个方面:选用焊条时,尽量选择焊缝金属的线胀系数与不锈钢复合管接近的焊条,这会有利于减小焊接应力,焊接裂纹的产生。严格控制焊接电流,这就是要选用小直径焊条,采用短弧,小电流,浅熔深,焊接电弧始终偏向于不锈钢复合管一侧,尽量使不锈钢复合管一侧半熔化区及热影响区窄小,避免办熔化区出现白口或淬硬组织。降低焊缝的熔合比,焊接速度要快,焊接时不摆动,窄到多层焊,焊后轻击焊缝以应力。严格控制温度在850℃以上的停留时间,避免不锈钢复合管返回白口铸铁;若采用镍基焊条可使不锈钢复合管成分在焊缝中的比例减少,对焊接有利。总的来说,焊接参数和工艺措施灰铸铁焊接时基本相同。
CO2细丝气体保护焊在生产和维修中,常采用CO2细丝气体保护焊焊接不锈钢复合管,能够获得良好的焊接接头。例如,在汽车生产中,越野车备胎托架与螺栓的连接,它们的材料分别为:不锈钢复合管KTH-10与35钢。焊接时一般采用0.6mm~1.0mm的H08Mn2SiA焊丝或Z508焊条。在进行CO2细丝气体保护焊时要把握的几个要点是:尽量使用0.6~0.8mm焊丝,少用1.0mm的焊丝,也就是说焊丝越细越能保证铸铁件的质量。CO2气体要纯,必须安装加热器并使之始终有效,能够有效保证低氢性的特点。起弧收弧要特别留意,起弧要搭接,收弧要填满弧坑,以防弧坑
1.结构简单、安装方便。
2.整体稳定性十足,安装完成后不会摇晃。
3.所有部件防锈处理,使用寿命长。
4.特别适合现代交通基础安防设施。
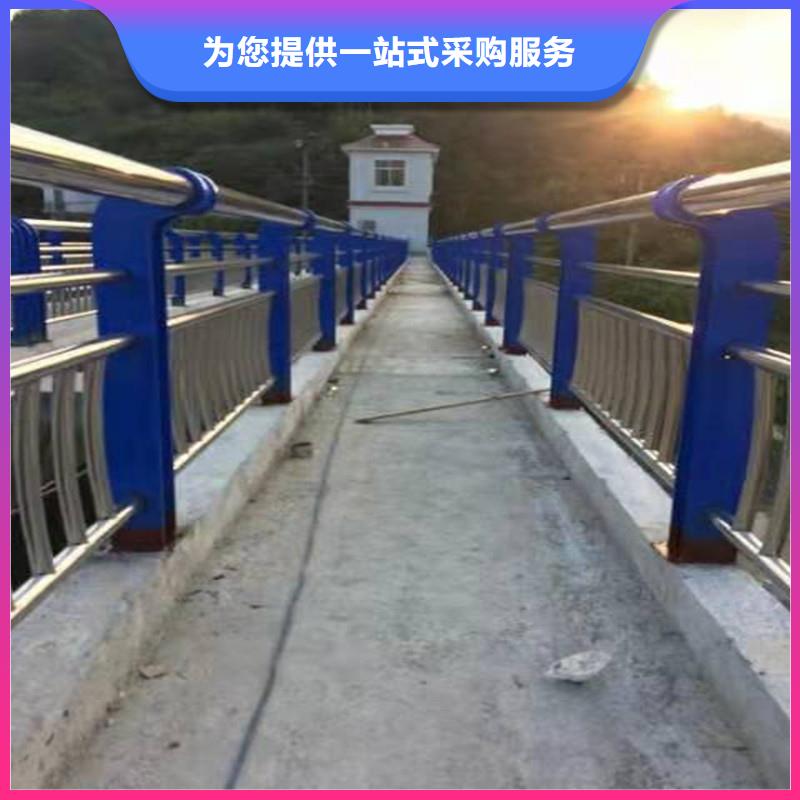
5.免维护、。 桥梁公路河道景观栏杆安防性能好,可受撞击力度,可避免各种严重交通事故,防撞等级三级,占地面积小,对辅助公路设施有优等的作用。
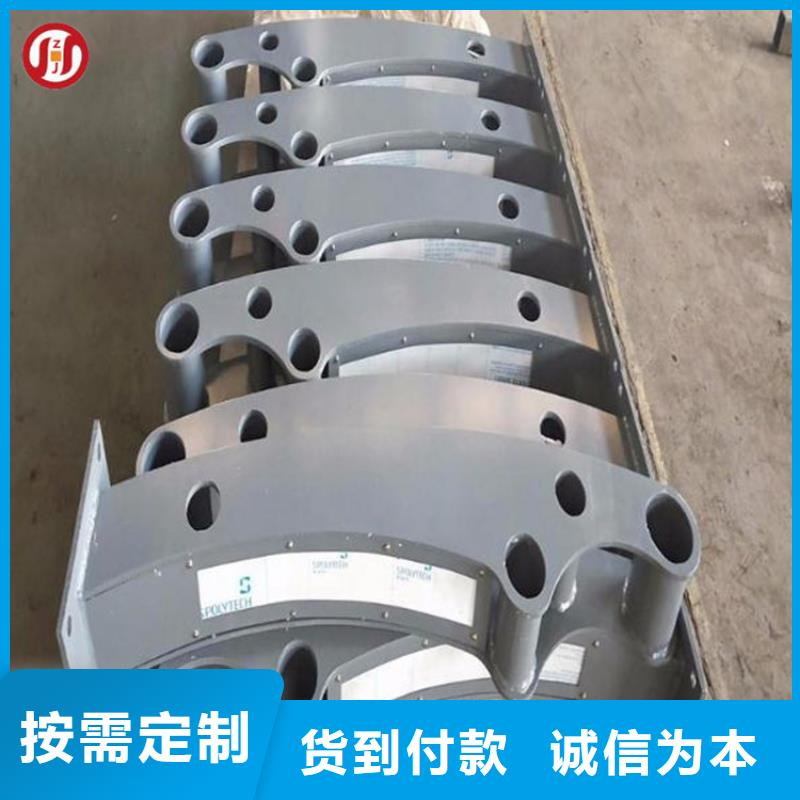
不锈钢复合管厂家的不锈钢防撞护栏材料材质:不锈钢复合管:材质为铁管,外面包裹着不锈钢层,比较坚固,管口封闭良好的情况下可保证其防锈期限与纯不锈钢无异。不锈钢防撞护栏适用范围不锈钢复合管护栏
桥梁、市政、园林、道路、人行道、公园景观等 跨海大桥、河道桥梁护栏、立交桥护栏、污水河道护栏、景观围栏桥梁护栏是指设置于桥梁上的护栏;其目的是为了防止失控车辆越出桥外,具有使车辆不能突破、下穿、翻越桥梁以及美化桥梁建筑的功能。
在甘肃省采购文库道路隔离栏杆钢管厂家请认准正久金属制品(甘肃省分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:王经理-【18552715028】)。