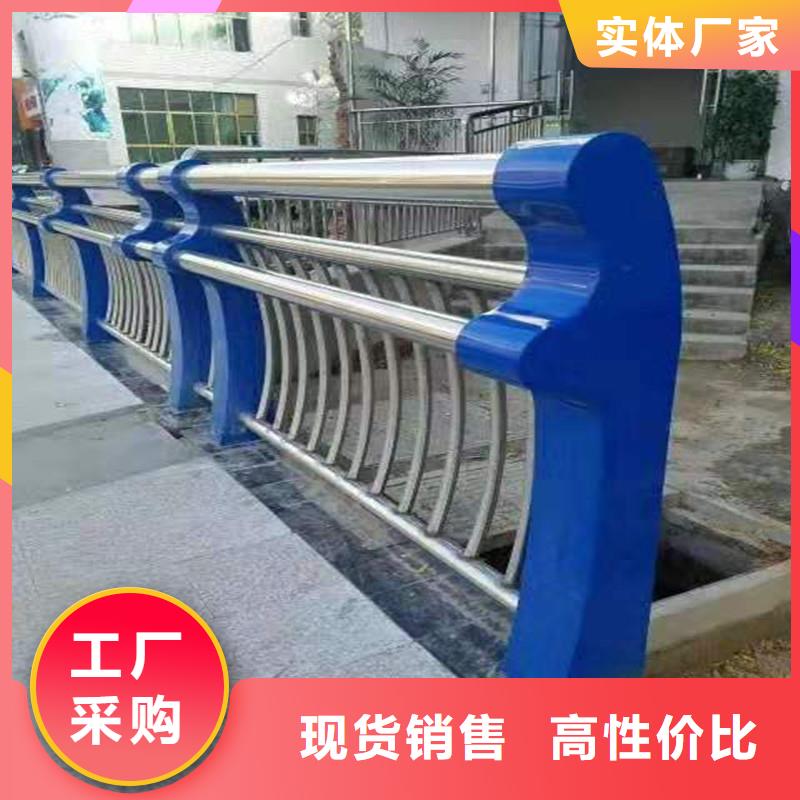

以下是:甘肃省实体厂家道路隔离栏杆钢管厂家实体厂家的产品参数
产品参数 产品价格 88/米 发货期限 可运输 供货总量 99999 运费说明 3-10 材质 不锈钢 品牌 正久 产地 山东 范围 道路隔离栏杆钢管供应范围覆盖甘肃省 兰州市、嘉峪关市、武威市、酒泉市、陇南市、合作市、临夏市、定西市、庆阳市、平凉市、张掖市、天水市、白银市、金昌市等区域。 【正久】业务覆盖多元场景,提供以下产品和服务:金昌不锈钢复合管护栏源头厂家直销、兰州不锈钢复合管护栏产品细节参数、定西不锈钢复合管护栏专业按需定制、临夏不锈钢复合管护栏从源头保证品质等。实体厂家道路隔离栏杆钢管厂家实体厂家,正久金属制品(甘肃省分公司)为您提供实体厂家道路隔离栏杆钢管厂家实体厂家,联系人:王经理,电话:【18552715028】。 甘肃省 甘肃地形呈狭长状,地貌复杂多样,山地、高原、平川、河谷、沙漠、戈壁,四周为群山峻岭所环抱,地势自西南向东北倾斜。甘肃地处黄土高原、青藏高原和内蒙古高原三大高原的交汇地带,气候类型从南向北包括亚热带季风气候、温带季风气候、温带大陆性干旱气候和高原山地气候四大类型。甘肃历史代表文化为“河陇文化”。
想要一睹实体厂家道路隔离栏杆钢管厂家实体厂家产品的风采吗?这个视频将用直接的方式展示产品的卓越性能,保证让您大饱眼福。以下是:甘肃实体厂家道路隔离栏杆钢管厂家实体厂家的图文介绍专业源于专注,十多年来我们只做 不锈钢复合管护栏,除了拥有完善的自主研发系统,还建立了专业的 不锈钢复合管护栏生产品质管控体系,在 不锈钢复合管护栏领域取得了众多客户的信任和支持,是值得信赖的 不锈钢复合管护栏定制厂家。
不锈钢复合管护栏质量要求
不锈钢材料品种、规格应符合设计要求,要确保其表面有足够的刚度及厚度;
先做好接口与转弯接口的样品,并将样品交甲方及设计师签证认可;
不锈钢的保护膜在加工和安装期间不能撕掉;
无法抛光的转弯接口不能用焊接,但其接口必须相当吻合;
焊接采用氩弧焊接,接口处焊接要牢固,磨平抛光后接口应不明显。
不锈钢护栏材质有哪些?不锈钢复合管护栏
1、球墨铸铁:这类材质的优点就在于价格低,其强度、样式以及表面质量都很差,不适用于阳台护栏。
2、锌钢和镀锌:它们是属于同一种材质,只是叫法不一样。优点就在于防腐好、性能好、不生锈、高强度、颜色丰富以及款式多,而且价格也非常的实惠,外型十分美观,是比较常用的一种材质。
不锈钢复合管护栏3、白钢也叫做不锈钢:这两种材质通常可以分为202和304两种,两者的价格几乎相差近半,不锈钢的样式比较单一,色彩比较单调,因此型号不容易分辨,一般来说因为202会容易生锈,因此沿海城市通常会选用304,内陆则会使用202材质的。不锈钢复合管护栏
4、铝合金:这种材质的造价相对来说是比较高的而且很容易划伤,使得维护成本非常高,因此也不常用。阳台护栏在我们的家具生活中是比较重要的一处,因为它是我们室内与外界沟通的重要地方,所以我们对阳台的装修以及护栏的选择就尤为重要了。
分析了高频焊管生产过程中影响产品质量的主要因素,指出应对原材料、焊接工艺和轧辊调节三个环节进行重点控制,并对如何加以有限地控制提出了一些相应的措施不锈钢复合管护栏厂家钢管生产过程中质量的重点控制环节在高频焊管生产过程中,如何确保产品质量符合技术标准的要求和顾客的需要,则要对钢管成产过程中影响产品质量的因素进行分析。有数据统计认为,在生产过程中影响钢管产品质量的要素主要有原材料、焊接工艺、轧辊调节这三大环节,三者对钢管产品质量的影响的总和占80.01%。而轧辊材质、设备故障、生产环境及其他原因等四个方面的要素,对钢管产品质量的影响占19.99%,属于相对次要环节。因此,在钢管生产过程中,应对原材料、焊接工艺和轧辊调节三个环节进行重点控制。 1 原材料对钢管焊接质量的影响
钢管废品因果分析结果显示,影响原材料质量的因素主要有钢带力学性能不稳定、钢带的表面缺陷及几何尺寸偏差大等三个方面,因此,应从这三个方面进行重点控制。
1.1 钢带的力学性能对钢管质量的影响
焊接钢管常用的钢种为碳素结构钢,主要的牌号有Q195、Q215、Q235三种,其力学性能如表2规定。
三种碳素结构钢制钢管的力学性能
牌号软状态钢管低硬状态钢管
-抗拉强度 σb/MPa伸长率 δ5/%抗拉强度 σb/MPa伸长率 σb/MPa
Q195≥315≥22≥335≥14
Q215-A、B≥335≥22≥355≥13
Q235-A、B≥375≥20≥390≥9
钢带屈服点和抗拉强度过高,将造成钢带的成型困难,特别是管壁较厚时,材料的回弹力大,钢管在焊接时存在较大的变形应力,焊缝容易产生裂缝。当钢带的抗拉强度超过635MPa、伸长率低于10%时,钢带在焊接过程中焊缝易产生崩裂。当抗拉强度低于300MPa时,钢带在成型过程中由于材质偏软,表面容易起,特别是在焊接直径60mm以上的钢管时,钢管表面出现明显的、有规律性的圈形,严重时,会引起整批的钢管报废。可见,材料的力学性能对钢管的质量影响很大,应从材料强度方面对钢管质量进行有效地控制。
1.2 钢带表面缺陷对钢管质量的影响
钢带表面缺陷常见的有镰刀弯、波浪形、纵剪啃边等几种,镰刀弯和波浪形一般出现在冷轧钢带轧制过程中,是由压下量控制不当造成的。在钢管成型过程中,镰刀弯和波浪形会引起带钢的跑偏或翻转,容易使钢管焊缝产生搭焊,影响钢管的质量。钢带的啃边(即钢带边缘呈现锯齿状凹凸不平的现象),一般出现在纵剪带上,产生原因是纵剪机圆盘刀刃磨钝或不锋利造成的。由于钢带的啃边,时时出现局部缺肉,使钢带在焊接时易产生裂纹、裂缝而影响焊缝质量的稳定性。
1.3 钢带几何尺寸对钢管质量的影响
当钢带的宽度小于允许偏差时,焊接钢管时的挤压力减小,使得钢管焊缝处焊接不牢固,出现裂缝或是开口管;当钢带的宽度大于允许偏差时,焊接钢管时的挤压力增加,在钢管焊缝处出现尖嘴、搭焊或毛刺等焊接缺陷。所以,钢带宽度的波动,不但影响了钢管外径的精度,而且严重影响了钢管的表面质量。对要求同一断面壁厚差不超过规定值的钢管,即要求壁厚均匀程度高的钢管,钢带厚度的波动,会将同一卷钢带厚度差超出的允许值转移到成品钢管的壁厚差,使大批钢管厚度超出允许偏差而判废。厚度的波动不仅影响成品钢管的厚度精度,同时,由于钢带的厚薄不一,使钢管在焊接时,挤压力和焊接温度不稳定,造成了钢管焊接时焊缝质量不稳定。
此外,由于钢材内部存在着夹层、杂质、沙眼等材料缺陷,也是影响钢管质量的一个重要因素。因此,在钢带焊接前,要检查每卷钢带的表面质量和几何尺寸,对钢带质量不符合标准要求的,不要进行生产,以免造成不必要的损失。
2 高频焊接对钢管质量的影响
在钢管高频焊接过程中,焊接工艺及工艺参数的控制、感应圈和阻抗器位置的放置等对钢管焊缝的焊接质量影响很大。
2.1 钢管焊缝间隙的控制
钢带进入焊管机组经成型辊成型、导向辊定向后,形成有开口间隙的圆形钢管管坯,调整挤压辊的挤压量,使得焊缝间隙控制在1~3mm,并使焊口两端保持齐平。焊缝间隙控制得过大,会使焊缝焊接不良而产生未熔合或开裂;焊缝间隙控制得过小,由于热量过大,造成焊缝烧损,熔化金属飞溅,影响焊缝的焊接质量。
2.2 高频感应圈位置的调控
感应圈应放置在与钢管同一中心线上,感应圈前端距挤压辊中心线的距离,在不烧损挤压辊的前提下,应视钢管的规格而尽量接近。若感应圈距挤压辊较远时,有效加热时间较长,热影响区宽,使得钢管焊缝的强度下降或未焊透;反之感应圈易烧毁挤压辊。
2.3 阻抗器位置的调控
阻抗器是一个或一组焊管专用磁棒,阻抗器的截面积通常应不小于钢管内径截面积的70%,其作用是使感应圈、管坯焊缝边缘与磁棒形成一个电磁感应回路,产生邻近效应,涡流热量集中在管坯焊缝边缘附近,使管坯边缘加热到焊接温度。阻抗器应放置在V形区加热段,且前端在挤压辊中心位置处,使其中心线与管筒中心线一致。如阻抗器位置放置的不好,影响焊管的焊接速度和焊接质量,使钢管产生裂纹。
2.4 高频焊接工艺参数--输入热量的控制
高频电源输入给钢管焊缝部位的热量称为输入热量。将电能转换成热能时,其输入热量的公式为:
Q=KI2Rt (1)
(1)式中
Q-输入管坯的热量;
K-能量转换效率;
I-焊接电流;
R-回路阻抗;
t-加热时间。其中加热时间:t=L/v (2)
(2)式中
L-感应圈或电极头前端至挤压辊的中心距;
v-焊接速度。
当高频输入的热量不足且焊接速度过快时,使得被加热的管体边缘达不到焊接的温度,钢铁仍保持其固态组织而焊接不上,形成了未熔合或未焊透的裂纹;当高频输入热量过大且焊接速度过慢时,使得被加热的管体边缘超过了焊接温度,容易产生过热甚至过烧,使焊缝击穿,造成金属飞溅而形成缩孔。从公式(1)、(2)中可知,可以通过调整高频焊接电流(电压)或调整焊接速度的方法,来控制高频输入热量的大小,从而使钢管的焊缝既要焊透又不焊穿,获得焊接质量优良的钢管。
3 轧辊调节对钢管质量的影响
从钢管废品因果分析图可看出,轧辊调节是属钢管的操作工艺。在生产过程中,轧辊损坏或磨损严重时,在机组上需要更换部分轧辊,或某个品种连续生产了足够的数量,需要更换整套的轧辊。这时都应对轧辊进行调节,以获得良好的钢管质量。如轧辊调节得不好,易造成钢管管缝的扭转、搭焊、边缘波浪、鼓包及管体表面有压痕或划伤,钢管椭圆度大等缺陷,因此,换辊时应掌握轧辊调节的技巧。
(1)更换钢管规格,一般都对整套轧辊进行更换。轧辊调节的方法是:用钢丝从机组入口到出口拉一条中心线,进行调整,使各架孔型在一条中心线上,并使成型底线符合技术要求。更换轧辊规格后,首先对成型辊、导向辊、挤压辊、定径辊作一次的调节,然后重点对成型辊的封闭孔型、导向辊、挤压辊调节。(2)导向辊的作用是控制钢管的管缝方向和管坯底线高度,缓解边缘延伸,控制管坯边缘回弹,保证管缝平直而不扭转进入挤压辊。如导向辊调节不好,在钢管的焊接过程中,易造成钢管管缝的扭转、搭焊、边缘波浪等焊接缺陷。
(3)挤压辊是焊管机组的关键设备,其作用是将边缘被加热到焊接温度的管体在挤压辊的挤压力作用下完成压力焊接。在生产过程中,要控制挤压辊开口角的大小。挤压力过小时,焊缝金属强度下降,受力后会产生开裂;挤压力过大时,降低焊接强度,而且使外毛刺量增加,易造成搭焊等焊接缺陷。
(4)在焊管机组慢速起动的过程中,应密切注意各部位轧辊的转动情况,随时调节轧辊,以确保焊管的焊接质量和工艺尺寸符合规定的要求。
4 结 语
综上所述,对高频焊接钢管生产过程中的原材料、焊接、轧辊调节三个重要的环节,实行严格的控制,则焊管质量会得到有效的提高。
锈分为两种:喷砂和抛丸:抛丸是叶轮高速旋转把小钢球或铁球出高速撞击零件表面的使用,所以在零件表面的氧化层,可远离的。喷砂是利用压缩空气快速吹扫石英砂表面的一种方法。不仅锈蚀,而且除油,这是非常有用的绘画。它经常用来去除零件表面的锈迹。这样,除锈后,不锈钢护栏表面粗糙,表面油垢被。对防腐卷绕和涂漆有一定的附着力。不锈钢护栏在防腐处理后,很难有效地保护内锈。不锈钢复合管护栏
研究表明,防腐不锈钢护栏厂家在除锈后的使用寿命大于5年。
国标不锈钢护栏生产工艺与部标是相同的,要说区别在于原材料厚度的选择和检测方法上,通常国标不锈钢护栏选择的板材壁厚为下差0.5或者0.6得,但是5037不锈钢护栏通常选择板材的下差厚度为1.0,不锈钢护栏出厂前9711标准的钢管通常需要两道检测工艺,一种是水压测试,另外一种是探伤,探伤通常是通过超声波检测,两道工序确定了钢管的承压能力和焊缝的质量、焊缝质量要求均匀,9037标准的钢管通常只是进行水压测试,保证好承压能力不漏水就可以了。
在甘肃省采购实体厂家道路隔离栏杆钢管厂家实体厂家请认准正久金属制品(甘肃省分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:王经理-【18552715028】)。